


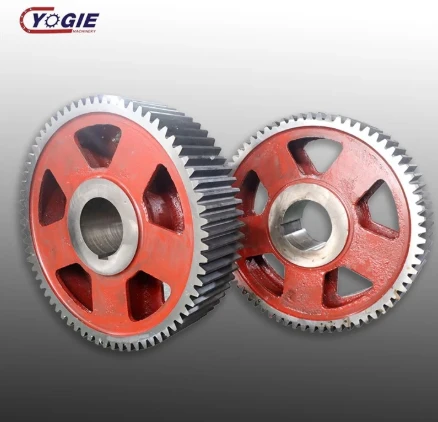
Büyük bir düz dişli, en büyük endüstriyel uygulamalarda genellikle 2, 3 ve hatta 10+ metreye ulaşan, diş çapı tipik olarak 500 mm'nin üzerinde olan düz dişli silindirik bir dişlidir. Dişli kutuları ve motorlar için partiler halinde üretilen küçük hassas dişlilerin aksine, büyük düz dişliler neredeyse her zaman özel olarak tasarlanmakta, tek seferde veya çok küçük miktarlarda üretilmekte ve ağır endüstriyel makinelerin aşırı torkunu ve ağır yüklerini kaldıracak şekilde tasarlanmıştır. Bunlar madencilik, çimento, çelik, enerji ve ağır inşaat sektörlerinde güç aktarımının beygirleridir; bilyalı değirmenleri, döner fırınları, maden kaldıraçlarını, haddehaneleri ve vinç tahriklerini döndüren dişlilerdir. Yüksek yükler altında, çoğunlukla toz, nem ve şok yüklerin olduğu zorlu ortamlarda çalıştıkları ve tek bir dişli arızasının tüm üretim hattını haftalarca kapatabileceği için büyük düz dişliler, malzeme, ısıl işlem, diş geometrisi ve her aşamada dikkatli kontrol ile titiz standartlara göre üretilir.
Malzemeler ve Boş Hazırlama
Malzeme seçimi yüke, hıza ve ortama bağlıdır ancak üç ana kategori dökme çelik, dövme çelik ve dökme demirdir. ZG45, ZG40Cr ve ZG42CrMo gibi dökme çelik kaliteleri, çok büyük dişliler için en yaygın olanlardır; neredeyse her boyut ve şekilde dökülebilirler, iyi bir güç ve tokluk sunarlar ve büyük çaplı dövmelerden daha ekonomiktirler. Maden yük kaldırıcıları ve haddehaneler gibi en yüksek yüklü uygulamalar için 42CrMo, 40CrNiMo ve 18CrNiMo7-6 gibi dövme çelik kaliteleri tercih edilir; dövme, metal tane akışını gerilim desenleriyle hizalayarak dökümlere kıyasla üstün yorulma direnci ve darbe dayanıklılığı sağlar. Dökme demir (HT250, HT300) yalnızca düşük hızlı, hafif yüklü veya dökme demirin sönümleme özelliklerinin faydalı olduğu maliyete duyarlı uygulamalar için kullanılır.
Boş hazırlık ilk kritik adımdır. Döküm dişliler için süreç, büzülme boşluklarını, gözenekliliği ve diğer döküm kusurlarını tahmin etmek ve önlemek için genellikle bilgisayar katılaşma simülasyonunu kullanan model oluşturma ve kum kalıplama ile başlar. Erimiş çelik, kimyasal bileşimi kontrol etmek için dikkatlice eritilir, kalıba dökülür ve kontrollü koşullar altında yavaş yavaş katılaşmasına izin verilir. Son derece büyük dişliler için - hatve çapları 4,5 metre ve üzeri - parçalı döküm yaygındır; dişli dökümü daha sonra birbirine cıvatalanan iki, dört veya daha fazla parça halinde yapılır; 8 metrenin üzerinde neredeyse tüm büyük çevre dişlileri döküm, nakliye ve kurulum sınırlarının üstesinden gelmek için bölümler halinde dökülür. Dövme dişliler için süreç, döküm yapıyı kırmak için bir külçe veya kütüğün ısıtılıp bir pres veya çekiç üzerinde dövülmesiyle başlar, ardından gerekli çapı ve kesiti elde etmek için radyal eksenel halka haddeleme makinesinde halka haddelenir. Halka haddeleme, madencilikte ve ağır sanayide kullanılan büyük dişli halkaları için özellikle önemli olan, sürekli, kompakt metal akışına sahip dikişsiz bir halka üretir. Döküm veya dövme işleminden sonra işlenmemiş parça, tane yapısını iyileştirmek, iç gerilimleri azaltmak ve malzemeyi işlemeye hazırlamak için ilk normalleştirme veya gerilim giderme ısıl işlemine tabi tutulur.
Kaba İşleme ve Diş Kesme
İşlenmemiş parça hazır olduğunda, büyük bir CNC torna tezgahında veya dikey torna tezgahında (VTL) kaba işleme başlar. Dış çap, iç delik, yüzey ve cıvata delikleri, kama yuvaları ve cıvata daireleri gibi tüm montaj özellikleri, ısıl işlemden sonra bitirme işi için küçük bir işleme payı bırakılarak, nihai boyutlara yakın şekilde döndürülür ve delinir. Kaba işlemenin amacı, doğru referans yüzeyleri oluşturmak ve dişli hala yumuşak, işlenmesi kolay durumdayken fazla malzemenin çoğunu çıkarmaktır. Çok büyük dişliler için, birkaç metre çapında sallanma kapasitesine sahip bir makinede bu adım tek başına günler sürebilir.
Diş kesme, dişli üretiminin temelidir ve büyük düz dişliler için en yaygın yöntem azdırmadır; bu, dönen bir azdırma bıçağı ve dişli ham parçasının senkronize bir ilişki içinde döndüğü ve tüm dişleri kademeli olarak kesmek için azdırma yüzeyinin ön yüzey genişliği boyunca eksenel olarak beslendiği bir oluşturma işlemidir. Azdırma, verimli, doğru ve çok yönlüdür ve modern büyük azdırma makineleri, sert veya sert malzemeleri bile yüksek ilerleme hızlarında kesmek için karbür azdırma bıçakları kullanır. Çok büyük modüllü (20 mm'nin üzerinde) dişliler için, profil frezeleme veya şekillendirme işlemi tamamlanmadan önce diş boşluklarını kabalaştırmak için ilk olarak bir profil frezeleme bıçağı kullanılabilir; bu, profili frezeleme veya şekillendirmeden önce stokun %70 veya daha fazlasını ortadan kaldırır; bu, pahalı son işlem kesicisindeki aşınmayı azaltır ve genel süreci hızlandırır. Pistonlu pinyon şeklinde bir kesici kullanan dişli şekillendirme, iç dişliler, küme dişlileri ve girişim nedeniyle azdırılamayan dişliler için kullanılır. Diş kesiminin ardından dişli, diş profili son boyutuna yakın ancak henüz sertleşmemiş, yumuşak, yarı mamul durumdadır ve tüm süreçteki en kritik adım olan ısıl işleme hazırdır.
Isıl İşlem
Isıl işlem, kabaca şekillendirilmiş bir çelik parçasını, ağır yükleri yıllarca arızalanmadan taşıyabilecek bir dişliye dönüştüren işlemdir. Büyük dişlilerin hedefi neredeyse her zaman "dış tarafı sert, içi sert" bir sertlik derecesidir; çukurlaşma ve aşınmaya karşı dirençli sert, aşınmaya dayanıklı bir diş yüzeyi, şok yüklerini emebilen ve diş kırılmasına karşı direnç gösterebilen sağlam, sünek bir çekirdek ile birleştirilmiştir. Bu iki aşamada elde edilir. İlk olarak, tüm dişli su verme ve temperleme işlemine tabi tutulur (ayrıca QT veya su verilmiş ve temperlenmiş olarak da adlandırılır): dişli 850-880 dereceye ısıtılır, çekirdeği sertleştirmek için yağ veya suda söndürülür, ardından stresi azaltmak ve 800 MPa'nın üzerinde çekme mukavemeti ve iyi darbe dayanıklılığı ile 28-32 HRC'lik bir çekirdek sertliği elde etmek için 550-600 derecede temperlenir. Bu, dişliye yapısal bir bileşen olarak ihtiyaç duyduğu temel gücü ve sağlamlığı verir.
İkincisi, diş yüzeyleri iki ana yöntemden biri kullanılarak seçici olarak sertleştirilir. İndüksiyonla sertleştirme, yüksek frekanslı bir elektrik akımını her bir dişin veya tüm dişli çevresinin etrafına yerleştirilmiş bir bobinden geçirir, diş yüzeyini hızlı bir şekilde östenitleme sıcaklığına kadar ısıtır, ardından su veya polimer sprey ile söndürür. Bu, genellikle 2-5 mm olmak üzere kontrollü bir derinliğe kadar 45-50 HRC'lik sert bir kasa üretirken çekirdek sağlam kalır. İndüksiyonla sertleştirme hızlı, temizdir ve madencilik ve çimento sektörlerindeki büyük çelik döküm dişlilerde yaygın olarak kullanılır. Karbonlama - dişlinin karbon açısından zengin bir atmosferde ısıtılması, böylece karbonun diş yüzeyine yayılması, ardından söndürme - mükemmel aşınma ve oyuklanma direncine sahip 58-62 HRC'lik daha da sert bir kasa üretir ve haddehanelerdeki ve yüksek hızlı dişli kutuları gibi en yüksek yüklü dövme çelik dişliler için tercih edilir. Büyük dişlilerde her iki yöntemin de sorunu distorsiyondur; eşit olmayan ısıtma ve söndürme, dişlinin eğrilmesine, diş geometrisinin değişmesine ve salgıya neden olabilir. Deneyimli üreticiler dikkatli fikstürleme, kontrollü ısıtma ve soğutma oranları ve ısıl işlemden sonra son taşlama için yeterli işleme payı bırakarak distorsiyonu kontrol eder. Çok fazla deforme olan bir dişlinin kurtarılması imkansız olabilir; bu nedenle ısıl işlem proses kontrolü, dişli üreticileri arasındaki en önemli farklardan biridir.
Son İşleme ve Taşlama
Isıl işlemden sonra dişli hiçbir zaman önceki şekliyle aynı olmaz; termal genleşme ve büzülme, çelikteki faz değişiklikleri ve artık gerilimlerin tümü hafif distorsiyona neden olur. Yüksek hızda çalışan veya yüksek güç ileten büyük dişliler için bu çarpıklığın düzeltilmesi gerekir ve dişlilerin taşlanması standart yöntemdir. Büyük bir dişli taşlama makinesi, her bir diş kanadından az miktarda malzeme çıkarmak için bir sonsuz çark (taşlama üreten) veya bir form çarkı (profil taşlama) kullanır, böylece doğru kıvrımlı profili, ucu (yüz genişliği boyunca diş hizalaması) ve hatve doğruluğunu geri yükler. Isıl işlemden sonra taşlama, büyük modül dişliler için etkili bir şekilde zorunludur - distorsiyonu ortadan kaldırır, 6 veya daha iyi hassasiyet derecelerine (ISO 1328 / AGMA) ulaşır ve Ra 1,6 μm'nin altında bir yüzey kalitesi üretir, bu da çalışma sırasında sürtünmeyi, gürültüyü ve çukurlaşmayı azaltır. Düşük hızda çalışan, daha düşük hassasiyetli, çok büyük çevre dişlileri için taşlama, elle kazıma veya alıştırma ile değiştirilebilir, ancak yüksek yüklü veya yüksek hızlı bir tahrikteki herhangi bir dişli için taşlama standarttır.
Diş taşlamanın yanı sıra, son işlem işleme, ısıl işlemden kaynaklanan herhangi bir bozulmayı düzeltmek için VTL'de deliğin ve dış çapın yeniden tornalanmasını, montaj deliklerinin yeniden delinmesini veya raybalanmasını, tüm diş kenarlarında ve köşelerinde çapak alınmasını (diş uçlarındaki keskin çapaklar yaygın bir stres konsantrasyonu kaynağıdır ve çatlaklara neden olabilir) ve fosfat kaplama veya pas önleyici yağ gibi herhangi bir yüzey işleminin uygulanmasını içerir. Çok büyük bölümlü dişliler için, bölümler bir fikstür üzerine monte edilir, cıvatalı bağlantılar dikkatli bir şekilde hizalanır ve torklanır ve monte edilen dişlinin tamamı, diş profilinin bağlantı noktaları boyunca sürekli ve doğru olmasını sağlamak için bir ünite olarak son işlemden geçirilir ve taşlanır. Bu montaj ve taşlama adımı kritik öneme sahiptir; montajdan sonra taşlanmayan bölümlü bir dişlinin bağlantı noktalarında uyumsuz dişler bulunur ve bu da titreşime, gürültüye ve erken aşınmaya neden olur.
Kalite Kontrol ve Muayene
Büyük düz dişliler pahalıdır, kritik görev bileşenleridir ve her aşamada kapsamlı inceleme, hizmette güvenilir performans göstermelerini sağlayan şeydir. Döküm veya dövme işleminden sonra işlenmemiş parça, kimyasal bileşim analizine (spektrometri), iç gözeneklilik veya kalıntıları tespit etmek için ultrasonik teste ve boyut kontrollerine tabi tutulur. Kaba işleme sonrasında tüm referans yüzeyler ve diş ön işleme boyutları doğrulanır. Isıl işlemden sonra, hem diş yüzeyinde hem de çekirdekte sertlik kontrol edilir (Rockwell veya Brinell test cihazı ve bazen kasa derinliğini doğrulamak için bir mikrosertlik traversi kullanılarak) ve söndürmeden kaynaklanan yüzey çatlaklarını tespit etmek için manyetik parçacık veya boya penetrant muayenesi kullanılır. Taşlamayı bitirdikten sonra dişli tam geometrik incelemeye tabi tutulur: diş profili (dahil) hatası, kılavuz (diş hizalaması) hatası, hatve hatası ve kümülatif hatve hatası, salgı ve diş kalınlığı - tümü bir koordinat ölçüm makinesinde (CMM) veya özel bir dişli ölçüm merkezinde ölçülür. Sonuçlar, büyük endüstriyel dişliler için tipik olarak ISO 1328 derece 6 ila 9, yüksek hızlı veya yüksek hassasiyetli sürücüler için derece 6 veya daha iyisi olan belirtilen doğruluk derecesi ile karşılaştırılır.
Yüksek hızda çalışan dişliler için, dişlinin aşırı titreşim olmadan dönmesini sağlamak amacıyla dinamik denge testi yapılabilir. Kama yuvalı veya cıvatalı bağlantılı dişliler için montaj özelliklerinin uygunluğu ve hizalanması doğrulanır. Tüm denetim sonuçları, dişliyle birlikte verilen bir malzeme ve denetim raporunda belgelenir; büyük özel dişliler için bu rapor, dişlinin kendisi kadar önemlidir çünkü son kullanıcıya malzeme, ısıl işlem ve geometrik doğruluk konusunda güven verir. Saygın bir üretici aynı zamanda dökümhaneden veya demirhaneden alınan malzeme test sertifikalarını, kullanılan gerçek zaman-sıcaklık döngülerini gösteren ısıl işlem çizelgelerini ve tam boyutlu denetim raporlarını da sağlayacaktır. Onbinlerce dolara mal olabilecek ve 10-20 yıl boyunca çalışması gereken bir dişli satın alırken bu belgeleme isteğe bağlı değildir.
Endüstriyel Uygulamalar
Büyük alın dişlileri, yüksek torkun, düşük hızın ve zorlu koşullar altında güvenilir çalışmanın öncelikli olduğu en ağır endüstriyel makinelerde kendilerine yer bulur. Madencilikte, cevheri kıran bilyalı değirmenleri ve SAG değirmenlerini (yarı otojen öğütme değirmenleri), cevheri ve personeli derin şaftlardan, kırıcılardan, konveyörlerden ve çekme halatlı ekskavatörlerden kaldıran maden vinçlerini çalıştırırlar. 10 metre çaplı bir bilyalı değirmen üzerindeki tek bir geniş dişli, 20-40 ton ağırlığa sahip olabilir ve yıllarca günde 24 saat çalışarak birkaç megavatlık güç iletebilir; bir arıza, tüm değirmenin durması anlamına gelir ve bu da madene günde yüzbinlerce dolar üretim kaybına neden olur. Çimento fabrikalarında, büyük düz ve çevre dişlileri döner fırınları (kireçtaşının klinker halinde kalsine edildiği uzun, yavaş dönen silindirler), hammadde değirmenlerini, kömür değirmenlerini ve son öğütme değirmenlerini çalıştırır. Bu dişliler yüksek sıcaklıkta, tozlu ortamlarda çalışır ve doğru diş kavramasını korurken fırın kabuğunun termal genleşmesini karşılamalıdır.
Çelik ve metalurji endüstrisinde, büyük dişliler haddehaneleri (hem sıcak hem de soğuk haddeleme), sürekli döküm makinelerini, makasları ve düzleştiricileri çalıştırır; yüksek şok yükleri, sık yük ters çevrilmeleri ve zorlu hassasiyet gereksinimleri olan uygulamalar. Haddehane tahriklerindeki aşırı temas gerilimleri nedeniyle dövme çelik karbürlenmiş dişliler burada yaygındır. İnşaat ve ağır mühendislikte, paletli vinçlerde, kule vinçlerde, ekskavatörlerde, tünel açma makinelerinde ve kazık çakma makinelerinde büyük dişliler kullanılır; bunlar genellikle hem dönüş hem de ağır yapısal yükleri karşılaması gereken büyük döner yataklar ve tahrik dişlileri biçimindedir. Enerji üretiminde, rüzgar türbini dişli kutularında (bunlar daha çok helisel veya planeter olmasına rağmen), hidroelektrik türbin regülatörlerinde ve kapılarında, termik santral kazan besleme pompalarında ve büyük gemilerin ve deniz tahrik sistemlerinin aktarma organlarında büyük dişliler bulunur. Petrol ve gaz endüstrisinde büyük dişliler çamur pompalarını, kompresörleri ve sondaj ekipmanlarını çalıştırır. Tüm bu endüstrilerde ortak nokta, büyük düz dişlilerin basitlikleri, güvenilirlikleri ve düşük hızda muazzam tork iletme yetenekleri nedeniyle seçilmesi ve bunların her uygulamanın tam yük, hız ve alan kısıtlamalarına uyacak şekilde özel olarak üretilmesidir.
Çözüm
Büyük alın dişlileri, ağır sanayideki en zorlu bileşenler arasında yer alır; akla gelebilecek en zorlu ortamlarda muazzam torku iletmek üzere teker teker özel olarak üretilmiştir. İmalat süreçleri dikkatli bir şekilde düzenlenmiş bir dizidir: malzeme seçimi (çok büyük ve karmaşık şekiller için dökme çelik, en yüksek yükler için dövme çelik), döküm veya halka haddeleme dövme yoluyla işlenmemiş parça hazırlama, azdırma veya şekillendirme yoluyla kaba işleme ve diş kesme, su verme, temperleme ve indüksiyon veya karbürleme sertleştirme yoluyla kritik sert yüzey-tok çekirdek sertlik gradyanını elde etmek için ısıl işlem, ısıl işlem çarpıklığını düzeltmek ve gerekli hassas dereceyi elde etmek için son taşlama ve ultrasonik dahil her aşamada titiz denetim test, sertlik doğrulama, manyetik parçacık denetimi ve tam dişli geometrisi ölçümü. İyi bir büyük dişli üreticisini diğerlerinden ayıran şey yalnızca büyük bir çelik parçası üzerinde diş kesme yeteneği değildir; döküm veya dövme kalitesinin kontrolü, ısıl işlem distorsiyonu, taşlama doğruluğu ve her adımı belgeleme disiplinidir. Madencilik, çimento, çelik, enerji, inşaat ve denizcilik uygulamalarında bu dişliler, motor ve makine arasındaki kritik bağlantıdır ve onlarca yıl boyunca güvenilir şekilde çalışmaları, üretim sürecinin her adımının doğru atılmasına bağlıdır. Büyük bir düz dişli belirttiğinizde, yalnızca bir bileşen satın almazsınız; üreticinin malzeme, ısıl işlem ve hassas işleme konusundaki uzmanlığını da satın alırsınız ve bu uzmanlık, dişlinin 20 yıl boyunca mı çalışacağını yoksa iki yıl içinde arıza mı yapacağını belirleyen şeydir.


